特种设备制造审核作业指导 关键环节与实施要点
特种设备制造是机械设备制造业中安全风险高、监管要求严的特殊领域,其审核作业需围绕法规符合性、质量保证体系有效性及产品安全性能展开。本指导旨在梳理特种设备制造审核的关键环节与实施要点,为审核人员提供系统化作业参考。
一、审核依据与适用范围
审核应以《特种设备安全法》《特种设备安全监察条例》及相关安全技术规范(如TSG 07-2019《特种设备生产和充装单位许可规则》)为核心依据,结合企业质量保证体系文件、产品标准及合同要求。适用于锅炉、压力容器、压力管道元件、起重机械、电梯、场(厂)内专用机动车辆等特种设备制造许可审核及日常监督检查。
二、审核准备
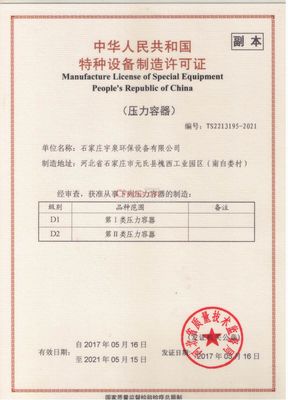
- 文件审查:提前获取并审查企业资质证件、质量保证手册、程序文件、作业指导书、人员资质台账、设备档案及近期产品制造记录,识别体系运行薄弱环节。
- 审核计划:根据产品类别与风险等级确定审核范围、重点及抽样方案,明确审核组分工,确保覆盖质量保证体系全部要素及关键工序。
- 沟通确认:与企业确认审核日程、陪同人员及所需资料,强调审核纪律与保密要求。
三、现场审核关键环节
- 资源条件核查
- 人员:核对质量保证工程师、专业技术人员、检验人员、焊工、无损检测人员等资质证书的有效性及实际在岗情况,关注持证项目与作业范围匹配性。
- 设备设施:检查生产设备、工艺装备、检验检测仪器(如无损检测设备、理化试验设备、耐压试验装置)的配置、状态标识及校准检定记录,确认满足许可规则要求。
- 工作场所:核查生产场地、材料库、焊材库、检验区域、试验场地的环境条件与安全防护措施。
- 质量保证体系运行审核
- 管理职责:查阅质量方针目标分解与考核记录,确认最高管理者、质量保证工程师及责任人员的职责履行情况。
- 文件控制:抽查体系文件、技术文件、外来文件的审批、发放、更改及回收记录,确保现场使用为有效版本。
- 记录控制:检查质量记录、技术记录的可追溯性、真实性及保存期限,重点关注材料入库、工序检验、试验报告等原始记录。
- 合同评审:抽查合同评审记录,确认双方要求(含法规要求)已明确并具备履约能力。
- 设计控制(如适用):核查设计输入输出、设计评审、验证及变更控制记录,确认设计文件经鉴定或审批。
- 采购与材料控制:审查供方评价、采购文件、材料入厂验收(质量证明书、复验报告)、标识及存放管理,防止混用错用。
- 工艺控制:核查工艺文件(焊接工艺评定、热处理工艺、成形工艺等)的编制、审批及执行情况,现场观察操作与工艺符合性。
- 焊接与热处理:重点检查焊工资格、焊接工艺评定覆盖性、焊接材料管理、焊接过程记录及焊缝返修控制;热处理工艺曲线及记录完整性。
- 无损检测:核查无损检测人员资格、检测工艺、检测记录与报告,关注检测比例、部位及不合格处理。
- 检验与试验:审查进货检验、过程检验、最终检验及型式试验、耐压试验等记录,确认检验项目、方法、判定准则符合规范。
- 不合格品控制:检查不合格品标识、隔离、评审、处置及纠正措施记录,防止非预期使用。
- 质量改进:查阅内审、管理评审、纠正预防措施及顾客投诉处理记录,评价体系持续改进机制。
- 产品安全性能抽查
- 抽样检查在制或完工产品的结构、材料、几何尺寸、焊接质量、安全附件(安全阀、压力表、爆破片等)配置与校验情况。
- 核查产品出厂随机文件(质量证明书、监督检验证书、使用说明书等)的完整性及规范性。
- 关注以往监督检验、型式试验中发现问题的整改闭环情况。
四、审核发现与判定
审核人员应基于客观证据记录符合项与不符合项。不符合项按严重程度分为严重不符合、一般不符合和观察项,判定依据为法规规范及体系文件条款。对涉及安全性能的关键不符合,应要求企业立即采取纠正措施,并视情况报告监管机构。
五、审核报告与后续跟踪
审核报告应清晰描述审核范围、依据、过程、发现及结论,提出整改要求与时限。跟踪验证企业整改措施的有效性,形成闭环管理。对未按期整改或整改不到位的,建议监管部门依法处理。
六、审核注意事项
审核人员应保持客观公正,基于事实与证据抽样;关注特种设备法规的更新动态,确保审核依据现行有效;现场审核注意安全防护,遵守企业安全规定;对涉及技术秘密与商业秘密的信息予以保密。通过规范化审核作业,促进特种设备制造企业落实安全主体责任,持续提升质量保证能力。
如若转载,请注明出处:http://www.boilerxd.com/product/4.html
更新时间:2026-11-01 02:59:27